

TheВытворчая лінія POY-нітакз'яўляецца найважнейшым звяном у прамысловасці хімічных поліэфірных валокнаў. Гэта поўны працэс перапрацоўкі расплаву або стружкі поліэфіру ў папярэдне арыентаваныя ніткі. POY расшыфроўваецца як Pre-Oriented Yarn, што азначае папярэдне арыентаваная нітка. Яе малекулярны ланцуг ужо мае пэўную ступень арыентацыі, але яе крышталічнасць вельмі нізкая, і яна не мае трываласці для непасрэднага выкарыстання ў тэкстылі. Яна ў асноўным выкарыстоўваецца ў наступных працэсах тэкстуравання (для вытворчасці DTY) або расцяжэння (для вытворчасці FDY).
I. АглядВытворчая лінія POY
Вытворчая лінія POY — гэта высокааўтаматызаваная сістэма бесперапыннага прадзення хімічных валокнаў. Асноўная мэта — стабільна вырабляць аладкі з нітак POY з аднастайнымі палоскамі і паслядоўнымі фізічнымі ўласцівасцямі з расплаваў поліэфіру высокай глейкасці шляхам дакладнага прадзення, астуджэння, змазвання алеем, намоткі і іншых працэсаў.
II. Асноўны працэс і абсталяванне
Поўная вытворчая лінія POY звычайна ўключае наступныя ключавыя секцыі:
1. Сістэма пастаўкі сыравіны і плаўлення
• Сыравіна: у асноўным расплаўлены поліэфір (непасрэдна падаецца з трубаправода палімерызацыйнай устаноўкі, з найменшымі выдаткамі) або цвёрдая поліэфірная стружка (якая патрабуе пераплаўлення).
• Асноўнае абсталяванне:
Сістэма сушкі лустачак (калі выкарыстоўваецца нарэзка): выдаліце вільгаць з лустачак, каб прадухіліць гідроліз пры высокіх тэмпературах, які можа прывесці да зніжэння малекулярнай масы. Звычайна выкарыстоўваецца барабанная сушка або сушка паветраным патокам.
Шнекавы экструдар (калі выкарыстоўваецца нарэзка): абсталяванне для плаўлення стрыжня. Лустачкі транспартуюцца, сціскаюцца, плавяцца і гамагенізуюцца ў шнеку, і пераўтвараюцца ў аднастайныя расплавы з пастаяннай тэмпературай і пастаянным ціскам.
Фільтр расплаву: Ён выдаляе з расплаву прымешкі, такія як часцінкі геля і карбанізаваныя часцінкі, каб гарантаваць, што прадзільны вузел і фільера не засмечаныя, што мае вырашальнае значэнне для якасці прадукцыі.
Трубаправод для падачы расплаву і дазавальны помпа: Дакладна і стабільна падаюць чысты расплав у кожную пазіцыю прадзення. Дазавальны помпа (шэстэрневы помпа) забяспечвае абсалютную дакладнасць колькасці расплаву, які выходзіць у кожную пазіцыю прадзення, што з'яўляецца ключом да кантролю тонкасці ніткі.
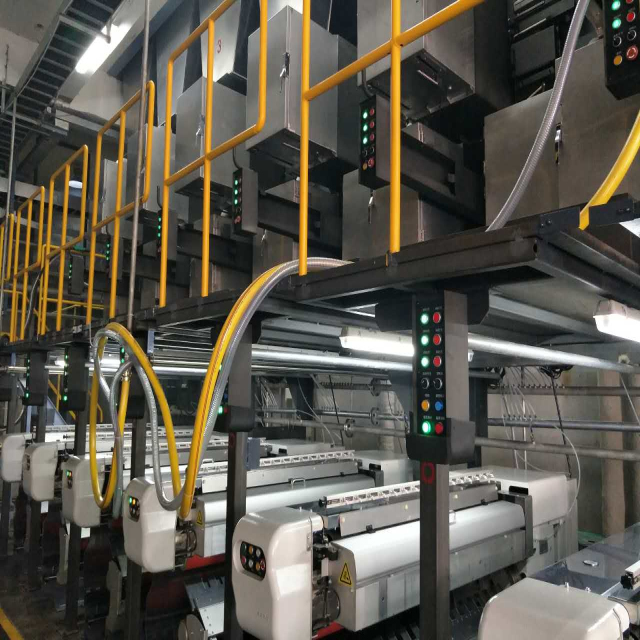
2. Сістэма прадзення і астуджэння
• Прадзільная скрынка і кампаненты:
Расплава паступае ў прадзільную камеру і па размеркавальным трубаправодзе дасягае кожнай прадзільнай пазіцыі.
Прадзільны вузел з'яўляецца асноўным кампанентам, які абсталяваны дробнымі фільтруючымі матэрыяламі (напрыклад, марскім пяском і металічнай сеткай) і ўнутры фільерамі. На фільеры ёсць вялікая колькасць дакладных адтулін мікроннага памеру, і расплав экструдуецца пад высокім ціскам, утвараючы мноства дробных струменяў.
• Сістэма астуджэння з бакавым абдзіманнем паветра:
Дробны струмень высокатэмпературнага расплаву, выцісканага з фільеры, сустракаецца перпендыкулярна ў бакавым акне паветра з чыстым паветрам, якое падвяргаецца ўздзеянню пастаяннай тэмпературы, вільготнасці і хуткасці ветру, хутка астывае і застывае ў ніткі.
Аднастайнасць і стабільнасць паветра, якое дзьме з боку О, непасрэдна вызначаюць унутраную структуру ніткі і аднастайнасць стрыжня ніткі.
3. Сістэма абвязкі, змазкі і цягі нітак
• Звязванне ў пучкі (накіроўвальныя дроты): Пасля астывання некалькі асобных дротаў накіроўваюцца ў пучок з дапамогай накіроўвальнага дроту, каб прадухіліць іх зліпанне адзін з адным.
• Змазванне: пучок нітак раўнамерна пакрываецца прадзільным алеем праз загрузачную машыну або змазвальную фарсунку. Роля змазвальных рэчываў мае жыццёва важнае значэнне: змазка (зніжэнне трэння і прадухіленне распушчанасці), антыстатыка і заціск (прадухіленне злівання асобных нітак).
• Першы цягавы ролік: таксама вядомы як «падаючы ролік» або «сеткавы ролік». Ён паступова выводзіць пучок нітак з прадзільнага канца з пэўнай хуткасцю і перадае яго на намотвальную машыну. Розніца паміж яго хуткасцю і хуткасцю намотвання вызначае ступень расцяжэння ніткі, тым самым кантралюючы ступень папярэдняй арыентацыі POY. Некаторыя прылады таксама дадаюць сюды сеткавыя прылады для стварэння перыядычных заблытанняў паміж асобнымі ніткамі і павелічэння сілы заціску.
4. Высокахуткасная сістэма намоткі
Гэта тэрмінальнае і хуткаснае асноўнае абсталяванне вытворчай лініі.
• Другі цягавы ролік: сумесна з GR1 ён дакладна кантралюе расцяжэнне пучка нітак.
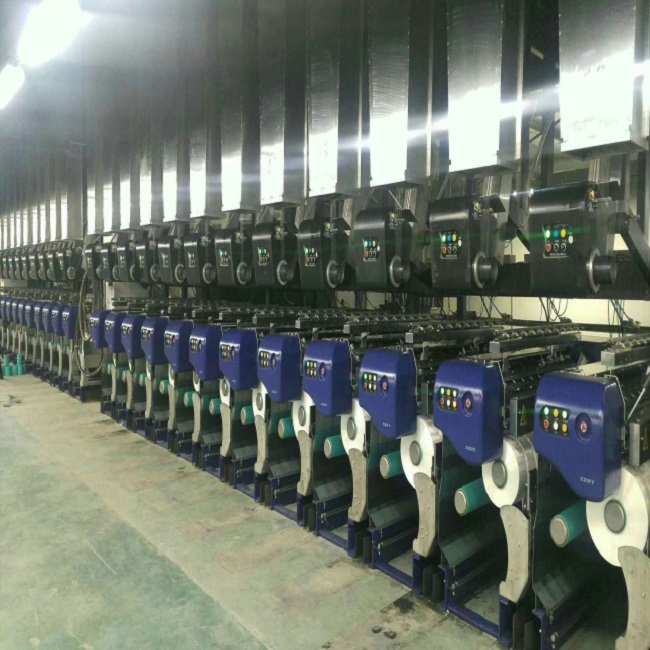
• Намотвальная галоўка: На высокай хуткасці нітка намотваецца на папяровую трубку пэўным спосабам намотвання (напрыклад, паралельным намотваннем або канічным намотваннем), утвараючы акуратны алад з полівінілацэтату.
Сучасныя намоточныя машыны працуюць цалкам аўтаматычна і абсталяваны такімі функцыямі, як аўтаматычны пад'ём галоўкі, аўтаматычнае апусканне ствала, аўтаматычная замена ствала і маніторынг якасці ў рэжыме рэальнага часу (напрыклад, выяўленне пашкоджанай галоўкі і абрыву дроту).
Iii. Асноўныя характарыстыкі поліакриламіднай ніткі
• Высокая арыентацыя і нізкая крышталізацыя: з-за расцяжэння, выкліканага хуткасным намотваннем, малекулярныя ланцугі да пэўнай ступені размешчаны (арыентаваны) ўздоўж восі валакна, але не маюць дастаткова часу для ўтварэння крышталяў.
• Меншая трываласць і большае падаўжэнне: у параўнанні з цалкам выцягнутым дротам (FDY),ПОЙмае меншую трываласць і большае падаўжэнне пры разрыве (звычайна >100%).
• Стабільнасць пры захоўванні: структура POY нестабільная. Падчас захоўвання можа адбывацца «посткрышталізацыя», якая з часам прыводзіць да змяненняў характарыстык. Таму ён не падыходзіць для працяглага захоўвання і павінен быць апрацаваны як мага хутчэй.
• Наступная апрацоўка: гэта высакаякасны прамежкавы прадукт для вытворчасці расцягнутых і дэфармаваных нітак (DTY, дэфармацыя ілжывага скручвання) і цалкам расцягнутых нітак (FDY, аднаэтапны метад прадзення і расцяжэння).
Iv. Тэхнічныя характарыстыкі сучасных вытворчых ліній POY
Высокахуткасная праца: хуткасць намоткі пастаянна павялічваецца для павышэння эфектыўнасці вытворчасці.
2. Буйнамаштабны: колькасць адтулін у адной прадзільнай пазіцыі павялічваецца (напрыклад, пры шматгалоўным прадзенні), а сутачная прадукцыйнасць адной вытворчай лініі можа дасягаць некалькіх сотняў тон.
3. Аўтаматызацыя і інтэлект
Поўнае аўтаматычнае кіраванне працэсамі (DCS/PLC).
Робат аўтаматычна апускае цыліндр, пакуе і захоўвае.
Сістэма онлайн-маніторынгу якасці (напрыклад, вымяральнік сухасці, выяўленне алейных агентаў).
Аналіз вялікіх дадзеных дазваляе аптымізаваць працэсы і праводзіць прагнастычнае абслугоўванне.
4. Энергазберажэнне і ахова навакольнага асяроддзя
Выкарыстоўвайце энергазберагальныя шрубавыя і цепланосбітачныя сістэмы.
Рэкуперацыя адпрацаваных газаў і выкарыстанне адпрацаванага цяпла.
Нізкі расход паліва і тэхналогія здабычы нафты.
Час публікацыі: 14 студзеня 2026 г.